 中文简体


Ruiskuvalukoneen puhdistaminen on ero 25 minuutin värinmuutoksen ja kolmen tunnin tuotantohäviön välillä. Oikein suoritettu puhdistus työntää vanhan hartsin, hiiltyneet kerrostumat ja pigmenttijäämät ulos tynnyristä, ruuvista ja suuttimesta, joten seuraava materiaali alkaa puhtaana. Kiireinen tyhjennys jättää jälkeensä epäpuhtauksia, ja tämä saastuminen näkyy mustina täplinä, juovina tai romun äkillisenä nousuna heti, kun muotti alkaa toimia.
Mitä on tyhjennys ruiskuvalussa?
Puhdistus on puhdistusprosessi, jolla poistetaan jäännös kestomuovimateriaalia ruiskuvalukoneen pehmiteyksiköstä. Käyttäjä lataa huuhtelumassaa tai yksinkertaisissa tapauksissa uhrautuvaa hartsia ja työntää sen ruuvin ja tynnyrin läpi kontrolloidussa lämpötilassa ja vastapaineessa. Tyhjennysmateriaali syrjäyttää aiemman hartsin, kerää pigmentin ja hajonneen polymeerin ja poistuu suuttimesta etana.
Toimialaa hallitsee kaksi menetelmää. Mekaaniset huuhteluaineet puhdistavat suurella viskositeetilla ja leikkausvoimalla, hankaamalla fyysisesti tynnyrin seinämää ja ruuvin lentoja. Kemialliset puhdistusyhdisteet sisältävät aktiivisia aineosia, jotka hajottavat hiiltynyttä polymeeriä molekyylitasolla. Useimmat muottikoneet pitävät molempia varastossa: mekaanista laatua rutiinivaihtoihin ja kemiallista laatua hiiltyneiden kertymien ja huoltotapahtumien yhteydessä.
Milloin ruiskuvalukone tulisi puhdistaa?
Tyhjennä aikataulun mukaan, ei vikojen ilmetessä. Kun mustat täplät tai värijuovat saavuttavat muotin, ruuvissa ja kuumakanavassa on jo kontaminaatiota, ja jokainen laukaus ennen puhdistuksen päättymistä on romua.
| Liipaisin | Jäljelle jäänyt kontaminaatio | Puhdistuksen väliin jäämisen seuraus |
|---|---|---|
| Materiaalin muutos | Edellisen hartsin jäännös, jolla on eri sulamislämpötila | Hajonnut polymeeri, huonot hitsauslinjat, hauraita osia |
| Värin muutos | Pigmentti juuttunut kiinni ruuviliitoksiin ja tynnyrin seinämään | Värijuovia ja hylättyjä kosmeettisia osia |
| Suunniteltu sammutus | Hartsihiiletys kuumassa seisontatynnyrissä | Mustia pilkkuja ja palaneen hajua seuraavassa käynnistyksessä |
| Ruuvin veto tai huolto | Materiaali lukittu takaiskuventtiiliin ja ruuvikiinnityksiin | Saastuminen leviää muihin muotteihin ja koneisiin |
Lisää tyhjennysvaihe jokaiseen vaihtolippuun. Kirjallinen laukaisulista estää käyttäjiä tekemästä päätöksiä lennossa, ja se antaa kunnossapidolle dokumentoidun lähtötilanteen, kun puhdistusajat alkavat hiipiä.
Mekaaniset vs. kemialliset puhdistusyhdisteet
Yhdisteen valinta määrää tyhjennysnopeuden ja puhdistussyvyyden, joten varmista mekanismi ennen yhden pussin ostamista.
| Vertailukohta | Mekaaninen puhdistusyhdiste | Kemiallinen puhdistusyhdiste |
|---|---|---|
| Puhdistusmekanismi | Korkeaviskositeettinen hankaus ja leikkausvoima | Kemiallinen reaktio pehmentää ja liuottaa jäännöksiä |
| Soveltuu parhaiten | Rutiininomaiset materiaali- ja värimuutokset | Hiiltyneet kerrostumat, mustat täplät, pitkät seisokit |
| Käsittelylämpötila | Sopii tuotantohartsi-ikkunaan | Usein tarvitaan korkeampaa lämpötila-astetta |
| Puhdistus puhdistamisen jälkeen | Minimaalinen; yhteensopiva useimpien hartsien kanssa | Saattaa vaatia mekaanisen jälkipuhdistuksen |
| Väärinkäytön vaara | Alhainen, kun lämpötila pidetään oikein | Lämpövaurio, jos ajetaan suositellun alueen ulkopuolella |
Värin tummasta vaaleaan siirtymävaiheessa mekaaninen puhdistus puhdistaa suurimman osan pigmentistä yhdessä tai kahdessa jaksossa. Jos tynnyri on ollut käyttämättömänä kaksi viikkoa, siirry suoraan kemialliseen puhdistukseen hiiltyneiden kerrosten poistamiseksi.
Ruiskuvalukoneen puhdistaminen: askel askeleelta
Käytä samaa kurinalaisuutta joka kerta. Yhdenmukainen menettely tuottaa ennustettavan tuloksen.
- Tyhjennä suppilo. Lopeta hartsin syöttäminen ja kierrä ruuvia, kunnes tynnyriin ei pääse uutta materiaalia. Tuore hartsi laimentaa huuhtelua ja pidentää sykliä.
- Aseta käsittelylämpötila. Säädä tynnyrin lämpötilat huuhteluaineen toimittajan suositteleman ikkunan mukaan, tyypillisesti lähellä edellisen hartsin ylärajaa.
- Lataa huuhteluaine. Lisää tarpeeksi materiaalia, jotta tynnyrin tilavuus täyttyy vähintään puolitoista kertaa, mikä on useimpien laatujen pienin tehokas annos.
- Suorita lyhyitä tyhjennyslaukauksia vastapaineella. Käytä noin 30-50 prosenttia normaalista ruuvin nopeudesta ja kohtalaista vastapainetta ja irrota lyhyitä osia yhden pitkän painalluksen sijaan. Lyhyet vedot kuljettavat lian suuttimeen nopeammin, koska ne erottavat sulatteen toistuvasti ruuvin reunoista.
- Tarkasta jokainen etana. Jatka, kunnes ulos työnnetty etana on väriltään ja rakenteeltaan tasainen. Jos mustia pilkkuja ilmaantuu uudelleen kahden puhtaan etanan jälkeen, vaihda kemialliseen huuhteluun ennen tuotantohartsin lataamista.
- Lataa uusi hartsi ja testaa. Lisää seuraava materiaali, ammu useita pieniä osia ilmaan tai tyhjennysaltaaseen ja varmista, että sulate on puhdas ennen muotin sulkemista.
Yleiset puhdistusongelmat ja niiden korjaaminen
Useimmat tyhjennyshäiriöt johtuvat lämpötilasta, tyhjennystilavuudesta tai koneen kulumisesta.
| Ongelma | Todennäköinen syy | Korjaustoimet |
|---|---|---|
| Puhdistus kestää liian kauan | Tynnyrin lämpötila liian alhainen puhdistuslaadulle | Nosta tynnyriä 10–20°C ja varmista, että puhdistuslaatu vastaa hartsia |
| Mustat täplät palaavat jatkuvasti | Hiili loukkuun kuolleille alueille tai kulunut takaiskuventtiili | Suorita kemiallinen huuhtelu ja tarkasta sitten ruuvi ja takaiskuventtiili kulumisen varalta |
| Väri ei kirkastu kokonaan | Riittämätön huuhtelumäärä tai alhainen vastapaine | Lisää huuhtelumäärää ja käytä lyhyitä korkeapaineiskuja |
| Purge jähmettyy tynnyrissä | Tyhjennys- ja käsittelyikkunan välinen lämpöero | Sovita huuhteluaine puhdistettavan hartsin sulamislämpötilaan |
| Raidat näkyvät ensimmäisissä osissa | Kuumakanavaan tai suuttimen kärkeen on jäänyt epäpuhtauksia | Tyhjennä suutin auki ja suorita kuumakanavakohtainen puhdistusvaihe |
Pystysuuntaisten ruiskuvalukoneiden puhdistaminen
Pystypuristimet noudattavat samoja huuhtelun perusteita, mutta pystysuora ruuvijärjestely ja toistuva välikappaleen ja muovauksen värinvaihdot ansaitsevat erityistä huomiota.
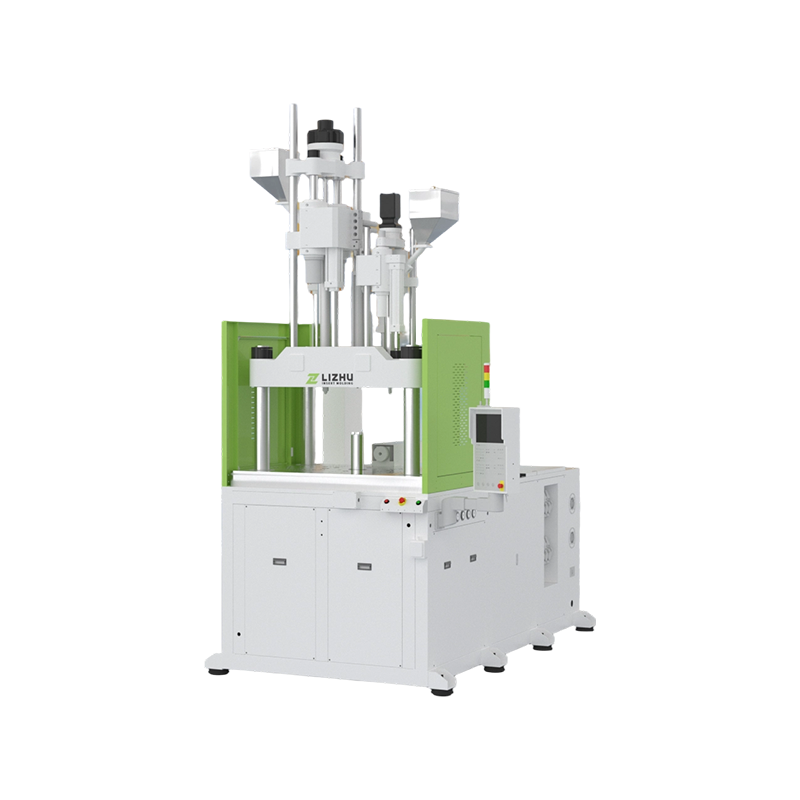
A tavallinen pystysuora ruiskuvalukone hyötyy tyhjennysrutiinista, joka on suunniteltu sen ruuvigeometrian ympärille; pystysuora piippu pyrkii pitämään pigmenttiä alemmissa lentoissa, joten käyttäjien tulee jatkaa puhdistamista, kunnes kaksi peräkkäistä etanaa ovat täysin tasaisia. LIZHU's lääketieteen ja elektroniikkatyöhön pystysuora ruiskuvalukone kokoonpano sisältää tarkkuusmuovauslaitteet joka säilyttää vakaat sulamislämpötilat ja vähentää lämpövaihtelua, mikä tekee puhdistamisesta vähemmän ennustettavaa.
 Tavallinen pystysuora ruiskuvalukonetoimittaja, yritys LIZHU Machinery on kiinalainen tukkutason vakiomuotoisten ruiskuvalukoneiden valmistajien toimittaja ja yritys, joka tarjoaa tukku... Näytä tuote →
Jos tuotantosuunnitelmasi edellyttää toistuvaa värinvaihtoa, a sähköinen pystysuora ruiskuvalukone on usein parempi istuvuus, koska servokäyttöinen ruuvin pyöritys tuottaa vastapaineen tasaisuuden, joka poistaa värin tasaisesti harvemmissa jaksoissa. Kahta tai kolmea väriä ylimuovaavat toiminnot voivat harkita a monivärinen pystysuora ruiskuvalukone , mikä vähentää vaihtojen määrää vuoroa kohden ja vähentää suoraan huuhteluaineen kulutusta.
 Monivärinen pystysuora ruiskuvalukonetoimittaja, yritys LIZHU Machinery on Kiinan tukkumyynti moniväristen pystyruiskuvalukoneiden valmistajien toimittaja ja yritys, joka tarjoaa tukku... Näytä tuote →
 Sähköinen pystysuora ruiskuvalukone Toimittaja, Yritys LIZHU Machinery on Kiinan tukkumyynti sähköisten pystyruiskuvalukoneiden valmistajien toimittaja ja yritys, joka tarjoaa tukku... Näytä tuote →
Parhaat käytännöt nopeampaan ja puhtaampaan vaihtoon
Pienet menettelylliset muutokset yhdistyvät mitattavissa oleviksi käyttöaikahyötyiksi koko myymälässä.
- Luo jokaiselle materiaaliperheelle puhdistusreseptikortti, jossa luetellaan yhdisteen laatu, lämpötila, vastapaine ja syklien määrä.
- Mittaa puhdistusaika ja materiaalin käyttö vaihtoa kohti. 10 prosentin lyhennys tyhjennysajassa viidellä puristimella lisää satoja tuottavia konetunteja vuodessa.
- Pidä suutin ja kuumakanava huuhtelulämpötilassa puhdistuksen aikana. Kylmät alueet vangitsevat pigmenttiä ja hiiltä.
- Älä koskaan ylitä huuhteluaineen suositeltua enimmäislämpötilaa; ylikuumentunut huuhtelumateriaali voi hiiltyä ja saastuttaa tynnyrin edelleen.
- Kouluta kuljettajia lukemaan tyhjennyslappuja. Puhdas, yhtenäinen etana on ainoa luotettava merkki siitä, että tynnyri on valmis tuotantoon.
- Suunnittele kemiallinen puhdistus ennaltaehkäisevän huollon aikana sen sijaan, että odotat näkyvää laatuongelmaa.
Purging Ruiskuvalukoneen UKK
Kuinka usein minun tulee puhdistaa ruiskuvalukone?
Puhdista jokaisen materiaalinvaihdon, jokaisen värinvaihdon yhteydessä ja ennen jokaista suunniteltua sammutusta. Jos tummasta vaaleaan väri muuttuu useammin kuin kerran vuorossa, seuraa huuhteluaikaa tapahtumaa kohden tunnistaaksesi koneet, jotka tarvitsevat uudelleen rakennetun ruuvin tai takaiskuventtiilin.
Kuinka paljon huuhteluainetta minun tulee käyttää huuhtelukertaa kohti?
Käytä lähtökohtana vähintään puolitoista kertaa tynnyrin tilavuutta. Tummat pigmentit ja hiiltyneet kerrostumat vaativat tyypillisesti kahdesta kolmeen tynnyritilavuutta, ja hitaasti juokseva huuhtelu vaatii yleensä enemmän tilavuutta kuin hyvin paineistettu.
Voinko puhdistaa tavallisella hartsilla kaupallisen yhdisteen sijaan?
Nopeissa saman perheen värimuutoksissa tavallinen hartsi voi toimia, mutta siitä puuttuu kaupallisen huuhtelun viskositeetti ja kantajakemia. Käytännössä yhdistelmäkustannusten säästäminen maksaa yleensä enemmän romun, työvoiman ja koneajan osalta.
Pitäisikö minun puhdistaa eri tavalla pystyruiskuvalukoneessa?
Toimenpide on sama, mutta pystysuora ruuvi ja alasuuttimen asento helpottavat raskaiden pigmenttien laskeutumista. Käytä riittävästi vastapainetta pitääksesi sulatteen liikkeessä ja varmista puhtaus peräkkäisillä yhtenäisillä naarmuilla ennen muotin sulkemista.
Johtopäätös
Puhdistus on tuotantoprosessi, ei siivoustyö. Määritelty tyhjennysmenettely suojaa osien laatua, lyhentää vaihtoaikaa ja pidentää ruuvin, säiliön ja takaiskuventtiilin käyttöikää. Yhdistä seos kontaminaatioon, noudata vaiheita samassa järjestyksessä joka kerta, niin tulos näkyy romusäiliössä ja tuotantoaikataulussa.


